Aller au contenu principal
Brochexpress — Beaurepaire & Lussery-Villars

Table rotative CNC
& diviseur
motorisé

Ajoutez un 4ᵉ ou un 5ᵉ axe à votre centre d'usinage existant, quelle que soit sa marque. Conception, fabrication et intégration sur mesure depuis 1992.

< 1 µm Faux-rond
5 000 tr/min Vitesse max axe C
±10" Précision angulaire
400 daN Force de serrage max
// Présentation animée

Le BHF 5-EMSR-PNE en 8 séquences

Du problème à l'intégration clé en main : découvrez comment l'électromandrin transforme votre centre 3 axes en 4 axes.

Brochexpress
Brochexpress — L'Art de la Précision

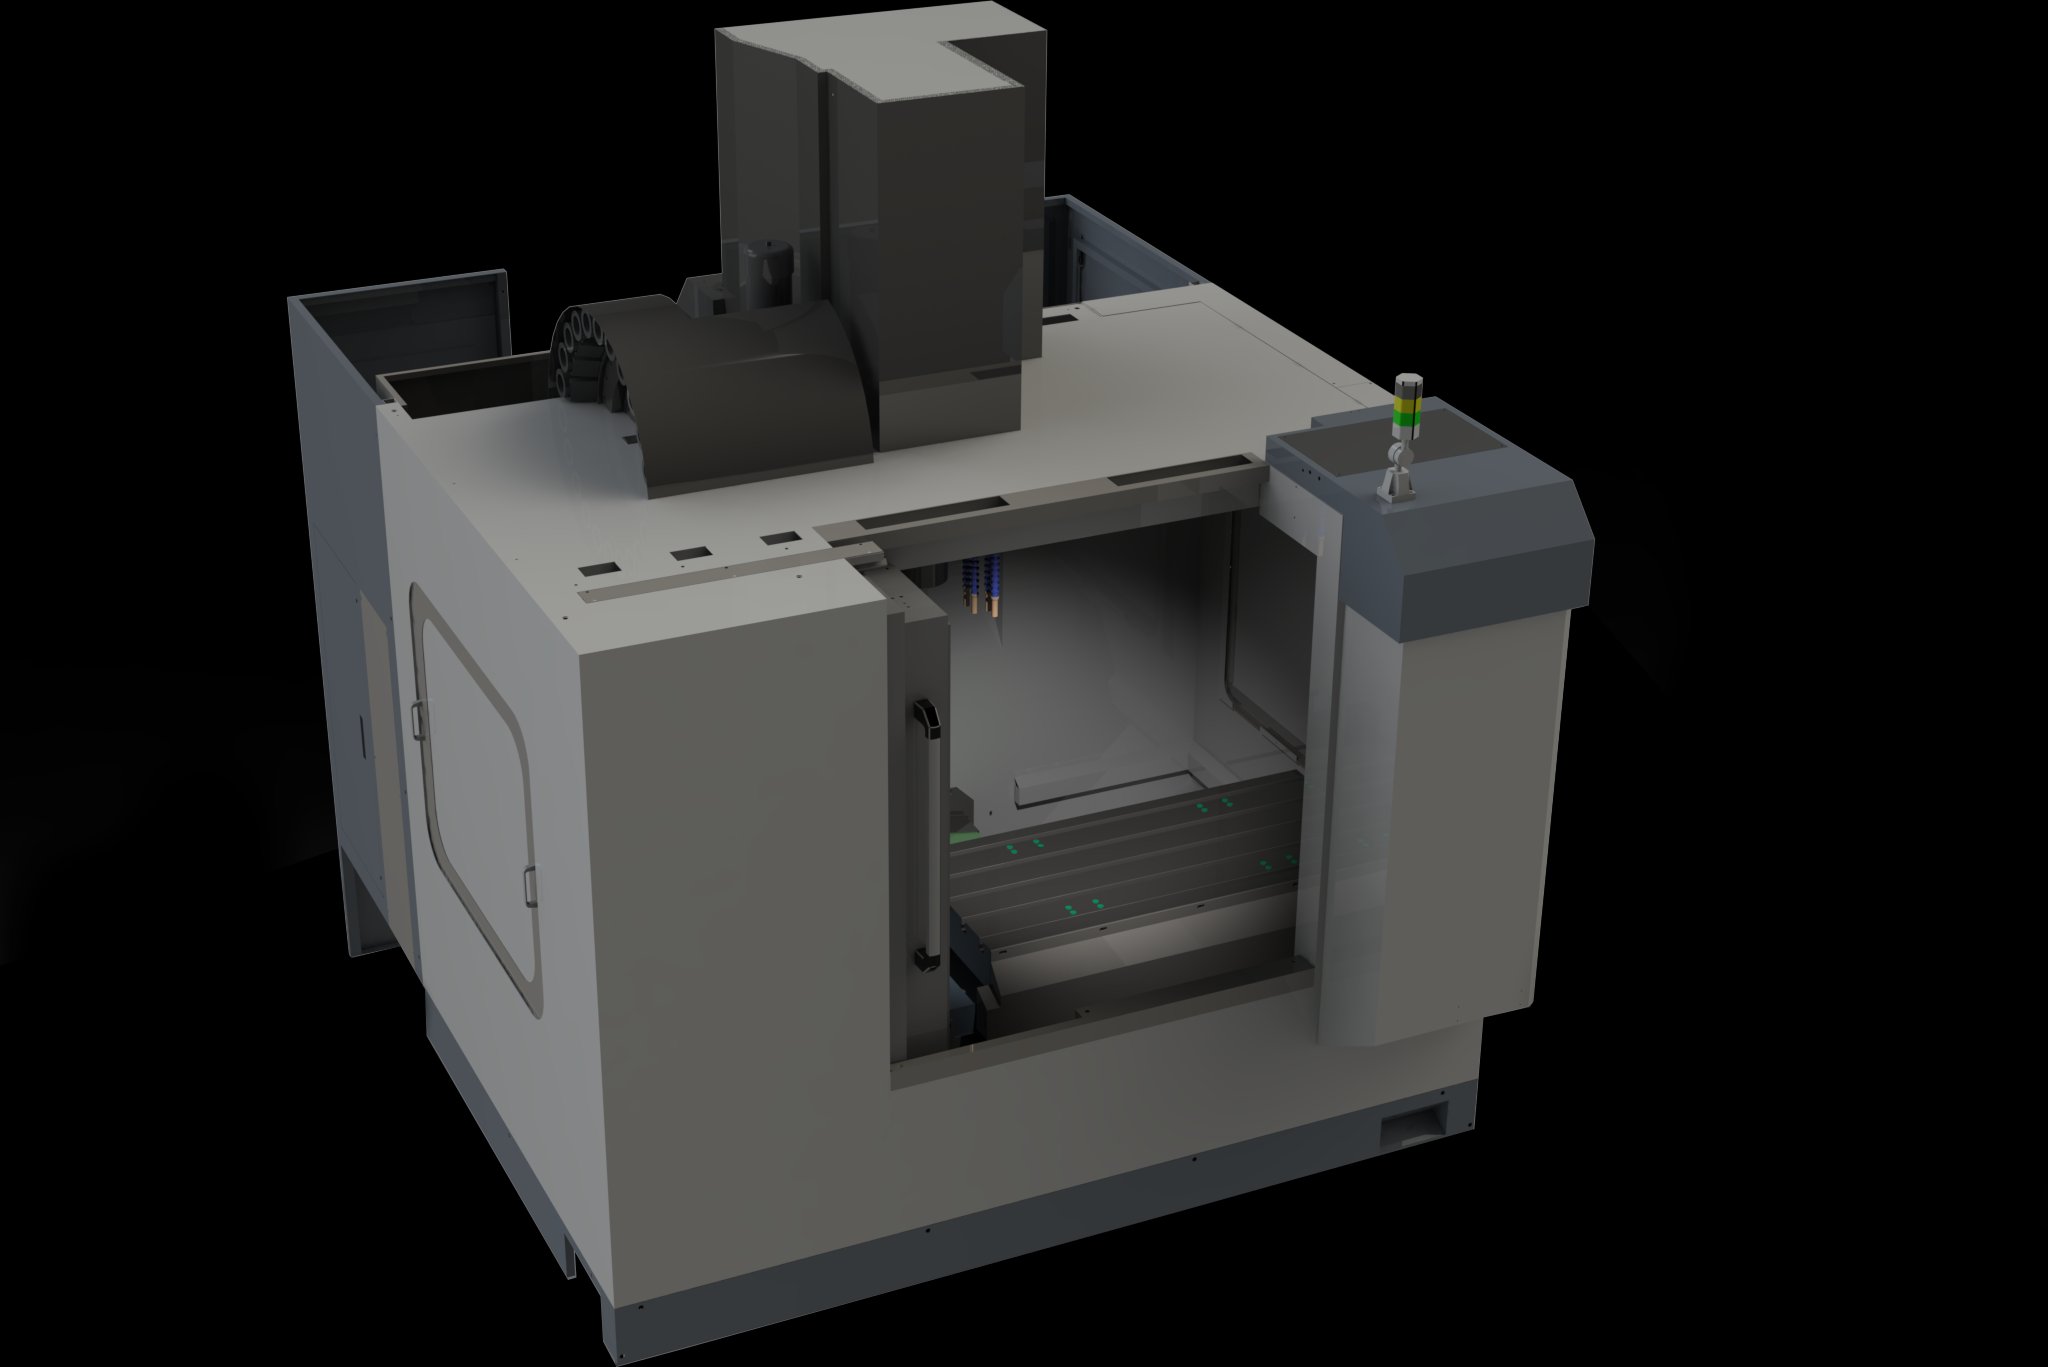
Et si votre centre d'usinage 3 Axes devenait 4 Axes

L'électromandrin BHF 5-EMSR-PNE s'intègre sur n'importe quel centre d'usinage vertical et ajoute un axe de rotation complet — sans modifier la commande numérique.

Centre d'usinage 3 axes avec électromandrin BHF 5-EMSR-PNE
Le contexte

Usiner une pièce
sur 4 faces
en un seul montage

  • Avec un 3 axes classique, chaque repositionnement introduit un écart cumulatif
  • Les retournements manuels ralentissent le cycle et mobilisent l'opérateur
  • Un centre 5 axes dédié représente un investissement de plusieurs centaines de milliers d'euros
  • Il existe une alternative : un électromandrin rotatif posé sur la table
BHF 5-EMSR-PNE électromandrin
La solution

BHF 5-EMSR-PNE

Un électromandrin motorisé qui se fixe sur la table de fraisage via les rainures en T existantes. Aucun perçage, aucune modification machine.

  • Serrage pneumatique 6 bar — force jusqu'à 400 daN
  • Moteur synchrone intégré — 5 000 tr/min
  • Faux-rond de rotation < 2 µm
  • Codeur Lenord+Bauer sin/cos pour positionnement précis
Architecture du système

3 composants,
1 système intégré

ÉLECTROMANDRIN BHF 5-EMSR-PNE Gaine HFX 2.9m ARMOIRE 300×400 mm Contact sec CN MACHINE Pilotage parallèle Air filtré 6 bar
Système de serrage

Serrage
pneumatique
ajustable

La pression d'air règle directement la force de serrage. Adaptable à chaque pièce sans outil.

PRESSION → FORCE DE SERRAGE 1 bar 66 daN 2 bar 132 daN 3 bar 200 daN 4 bar 262 daN 5 bar 330 daN 6 bar 395 daN MAX
Performances mécaniques

Une précision
d'outil de mesure

< 2 µm Faux-rond de rotation
5 000 tr/min Vitesse maximale
11 N·m Couple maximum
256 dts Roue codeur m0.3
L182 Graisse — vie entière
Étanche Milieu abrasif
Mise en service

Intégration
en 3 étapes

01
Pose sur la table 4 vis M6 dans les rainures T — entraxe 100 mm standard. Aucun perçage.
02
Raccordement gaine & air Gaine HFX 2,9 m vers l'armoire. Arrivée d'air filtrée + régulée + lubrifiée.
03
Contact sec sur la CN Un signal marche/arrêt depuis la CN suffit. Aucune modification logicielle.
Diviseur Brochexpress
Brochexpress — Beaurepaire (38) & Lussery-Villars (CH)

Votre centre 3 axes,
transformé dès demain

CNC BHF5
BHF 5-EMSR-PNE
Installation
Fixation 4 vis M6 dans les rainures T existantes.
Aucune modification machine requise.
0:15

Qu'est-ce qu'une table rotative CNC ?

Un ou deux axes de rotation pilotés par la commande numérique, pour usiner plusieurs faces d'une pièce en un seul serrage.

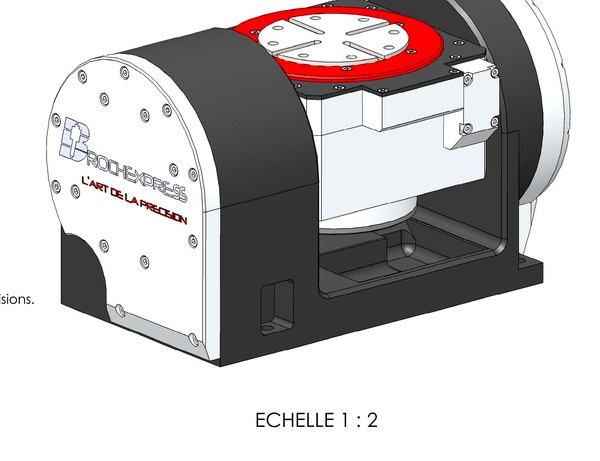
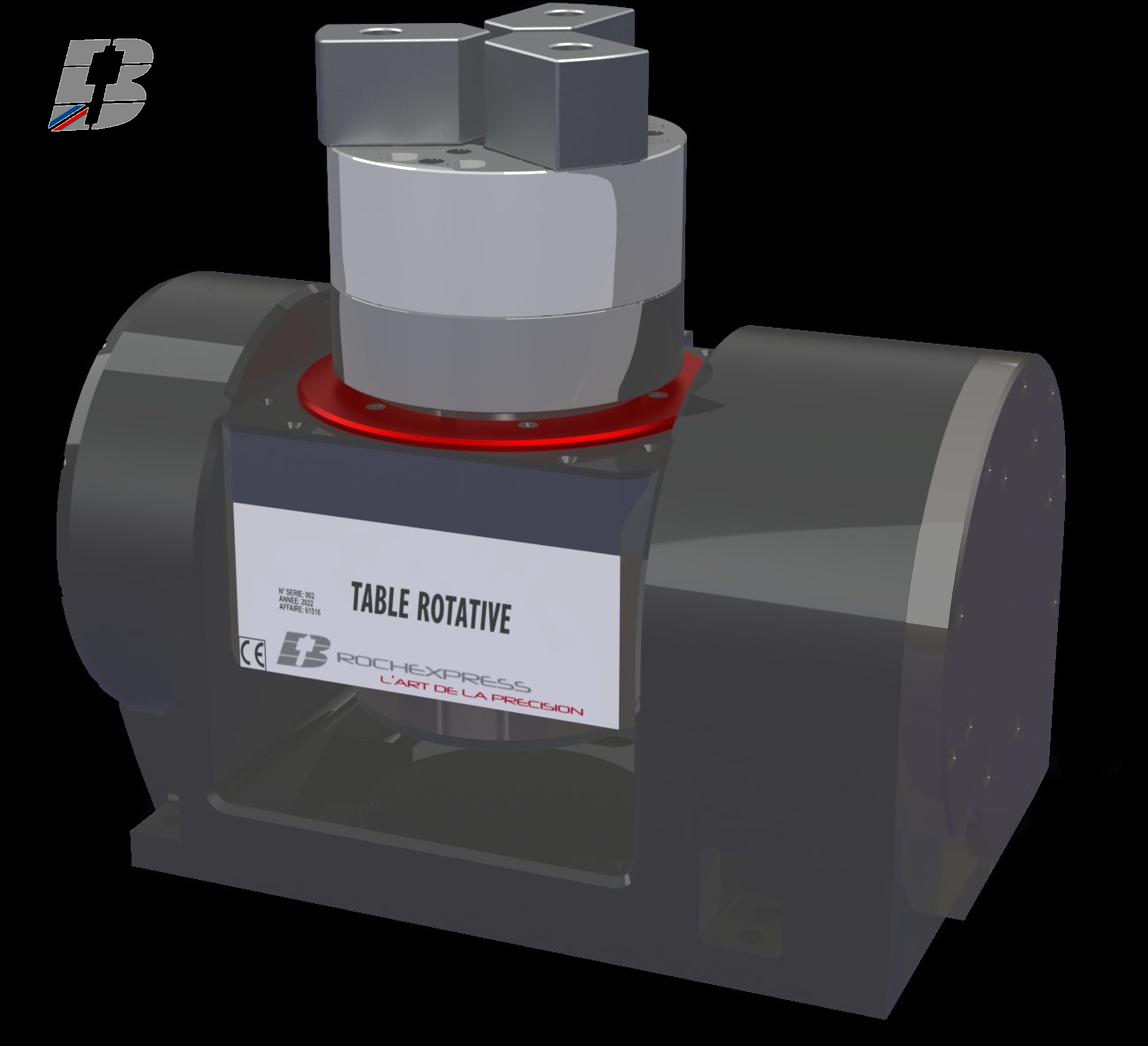
Une table rotative CNC — on parle aussi de diviseur motorisé, de diviseur 4ᵉ axe ou de table rotative 5ᵉ axe selon la configuration — se monte sur la table d'une fraiseuse ou d'un centre d'usinage et lui ajoute un ou deux axes de rotation pilotés par la commande numérique.

L'intérêt est d'usiner plusieurs faces, plusieurs angles ou une géométrie complexe en un seul serrage, au lieu de démonter et repositionner la pièce à chaque changement d'orientation. Chaque reprise manuelle coûte du temps de cycle et introduit une erreur de positionnement ; la supprimer, c'est gagner en précision et en répétabilité.

En configuration 4 axes, un seul axe de rotation est motorisé — noté A ou B selon son orientation, C lorsqu'il est vertical. En configuration 5 axes, deux axes motorisés, typiquement B et C, orientent la pièce presque librement par rapport à l'outil.

Nos deux références couvrent les deux cas : le DIV-5AX-MAN, table rotative à axes B et C en entraînement direct, et le BHF 5-EMSR-PNE, mandrin motorisé à serrage pneumatique qui ajoute un axe C à un centre 3 axes.

Le diviseur conçu par des spécialistes de la broche

Un diviseur motorisé, c'est d'abord un système de mise en rotation de haute précision — exactement notre métier depuis 1992.

Une table rotative CNC partage avec une électrobroche les mêmes fondamentaux : un arbre en rotation de haute précision, porté par des roulements adaptés, entraîné par un moteur dont le couple et la vitesse doivent être maîtrisés, avec une gestion thermique qui conditionne la stabilité dans le temps.

La plupart des fabricants de tables rotatives sont des spécialistes de l'outillage ou du positionnement en général, pour qui la broche n'est qu'une ligne de catalogue parmi d'autres. Chez nous c'est l'inverse : nous concevons et réparons des broches et électrobroches depuis des décennies, et nos diviseurs sont nés de l'application directe de ce savoir-faire à un autre composant tournant.

Cette origine se lit dans les choix techniques : l'entraînement direct par moteur synchrone triphasé, sans réducteur mécanique à vis sans fin, élimine le jeu inhérent aux systèmes à réduction. La précision angulaire de ±10 secondes d'arc sur les axes B et C du DIV-5AX-MAN vient de notre maîtrise des codeurs optiques, les mêmes que sur nos électrobroches de précision. Le refroidissement se fait par dissipation naturelle, sans circuit actif à entretenir, et la lubrification est à vie.

Pour aller plus loin sur les composants qui décident de la longévité d'un ensemble tournant : les roulements et l'équilibrage dynamique.

Mandrins haute précision

Pour applications diviseur de précision haute vitesse sur centres d'usinage et fraiseuses.

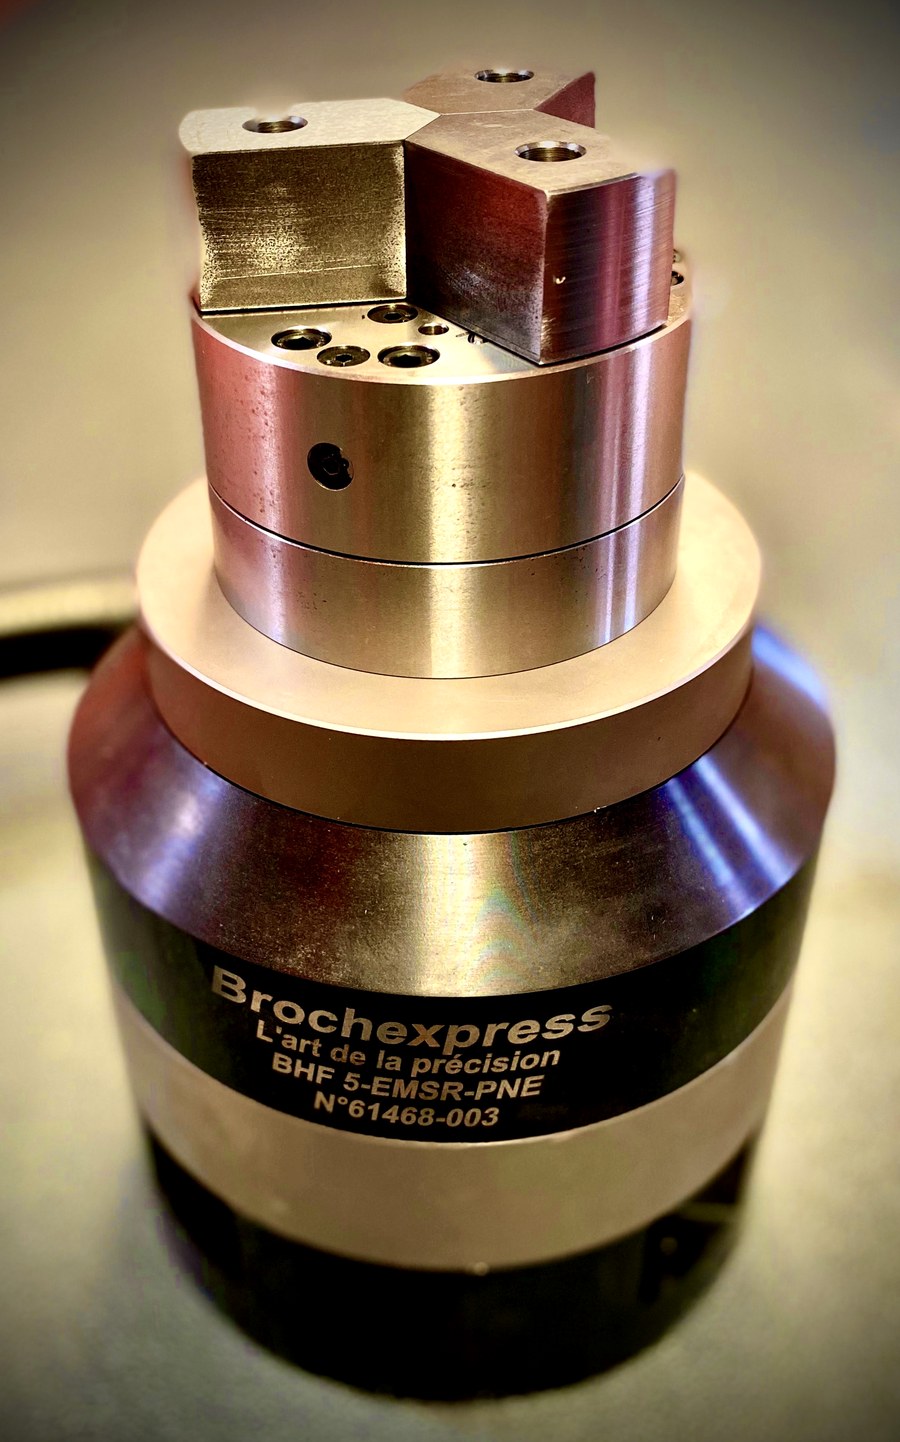
Électromandrin Électromandrin BHF 5-EMSR-PNE — Brochexpress
Électromandrin pneumatique

BHF 5-EMSR-PNE

Mandrin motorisé 4ᵉ axe — serrage pneumatique 3 mors

Vitesse max5 000 tr/min
Faux-rond< 2 µm
Couple S1 à vmax3,91 N·m
Couple max11 N·m
Puissance S10,2 kW
Force serrage max400 daN @ 6 bar
Diamètre extérieurØ 155 mm
Poids19,76 kg
CodeurLenord+Bauer sin/cos
Roue dentée256 dents, m0.3
MoteurSynchrone triphasé
Alimentation pneu.6 bar maxi
  • Roulements à contacts obliques de précision, lubrification à vie (graisse L182)
  • Pièces mécaniques en acier traité et rectifié, extérieurs brunis et nickelés
  • Version étanche pour milieu abrasif — butée mécanique réglable
  • Plateau de reprise pour correction de l'axe de rotation
  • Gaine HFX métalo-plastique polyuréthane 2,9 m (prise STAUBLI Combitac)
  • Fixation sur table de fraisage : entraxe 100 mm, 4 vis M6
Voir la fiche produit dédiée →

Diviseurs de précision

Entraînement direct, moteurs couple, codeurs optiques haute résolution TONIC ±10".

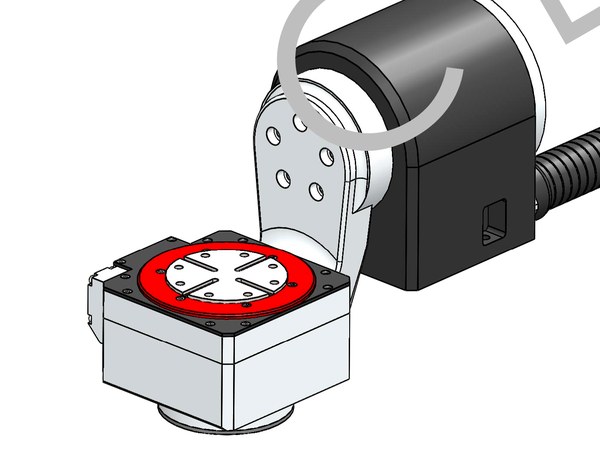
Diviseur 5 axes Diviseur motorisé DIV-5AX-MAN 4ᵉ et 5ᵉ axes — Brochexpress
Diviseur motorisé 4ᵉ & 5ᵉ axes

DIV-5AX-MAN

Entraînement direct, 2 axes indépendants (B & C) — Codeur optique TONIC

Vitesse max axe C5 000 tr/min
Vitesse max axe B143 tr/min
Couple S1 (C & B)5 N·m
Couple max11 N·m
Amplitude axe B+98° / −95°
Accél. angulaire B150 rad/s²
Faux-rond< 1 µm
Précision angulaire±10 arc"
CodeurOptique TONIC
MoteurSynchrone triphasé
Dimensions (L×H)140 × 80 mm
Poids11,87 kg
  • Roulements à contacts obliques de précision sur les deux axes, lubrification à vie
  • Entraînement direct sur l'axe B : pas de jeu mécanique, rigidité maximale
  • Pièces en acier traité et rectifié, extérieurs brunis et nickelés
  • Interface table machine, connectiques puissance et codeur intégrées
  • Refroidissement par dissipation naturelle — aucune alimentation fluidique requise
Voir la fiche produit dédiée →
Sur étude Diviseur DIV-5AX-MAN SARIX — variante compacte 5 axes — Brochexpress
Diviseur 5 axes — Intégration SARIX

DIV-5AX-MAN SARIX

Variante compacte étudiée sur cahier des charges client — axes B & C configurables

Dimensions (L×H)149 × 63 mm
Hauteur axe C55,5 → 85,5 mm
Interface fixationJs10 / Js10
Poids13,79 kg
Axe B — vitesseÀ définir CDC
Axe C — vitesseÀ définir CDC
Blocage mécaniqueOui (configurable)
CodeurAbs. ou incrémental
Serrage porte-pièceManuel ou auto
Précision angulaireÀ définir CDC
  • Développé en réponse à un cahier des charges spécifique (intégration SARIX)
  • Encombrement compact optimisé pour les petits centres 5 axes
  • Toutes les caractéristiques cinématiques sont définies avec le client en amont
  • Même qualité de construction que la gamme standard : roulements obliques, acier rectifié
  • Documentation complète fournie : plan d'encombrement, fiche technique, schéma électrique

Mise en service clé en main

Pilotage en parallèle de la CN — aucune modification logicielle requise.

  • Armoire de commande dédiée (300 × 400 mm) avec pupitre Marche / Arrêt / Asservissement
  • Pilotage en parallèle de la CN — aucune modification logicielle requise
  • Contact sec mis à disposition pour commande Marche / Arrêt de la broche
  • Arrivée d'air filtrée, régulée et lubrifiée (fournie par l'installateur)
  • Câble de puissance 4G2,5² — câble Ethernet (réf. 47880)
  • Gaine moteur / codeur / pneumatique SP32 BL 10M (réf. 563-927) — 10 mètres

Ce qui nous distingue des grands catalogues du marché (Nikken, Haas, Isel)

Le marché est dominé par de grandes gammes catalogue. Notre terrain est ailleurs : l'intégration sur machine existante et l'adaptation au cahier des charges.

Les grands fabricants proposent des dizaines de références standardisées couvrant une large plage de tailles et d'applications. Cette approche a ses mérites — disponibilité, documentation abondante, standardisation. Elle a aussi ses limites : certaines gammes n'atteignent leur plein potentiel de précision et de vitesse que sur les machines et commandes numériques du même fabricant. Sur une machine d'une autre marque, les performances peuvent être dégradées.

Nos diviseurs sont pensés autrement : conçus pour s'intégrer sur des machines existantes indépendamment de leur marque, et ouverts à l'adaptation selon les spécifications réelles du projet plutôt qu'imposant une référence figée. C'est la même philosophie que celle que nous appliquons depuis toujours à la fabrication de nos électrobroches.

Un repère chiffré sur la précision angulaire

Nos ±10 secondes d'arc se comparent favorablement aux précisions de transfert communiquées par les fabricants généralistes de composants de mouvement, où l'on trouve couramment 2 minutes d'arc — soit 120 secondes — sur des tables rotatives à moteur pas à pas ou servomoteur. Un écart d'un facteur supérieur à dix, en faveur d'une conception pensée pour l'usinage de précision plutôt que pour le positionnement en général.

La classe de précision d'un ensemble tournant ne se juge pas à un seul chiffre : voir les classes de précision des roulements et les classes d'équilibrage ISO 21940.

Pour quels ateliers, pour quels projets

  • Ateliers de mécanique de précision cherchant un 4ᵉ ou 5ᵉ axe sur un centre déjà en service
  • Fabricants de machines spéciales et intégrateurs, sur cahier des charges
  • Projets contraints par l'encombrement, où une référence catalogue ne rentre pas
  • Applications exigeant une précision angulaire supérieure aux gammes généralistes
  • Parcs machines multi-marques, où un écosystème propriétaire n'est pas une option
  • Fraisage 4 et 5 axes, du positionnement indexé à l'usinage continu

Ce qu'on nous demande le plus souvent

Quelle différence entre un diviseur 4ᵉ axe et une table rotative 5ᵉ axe ?

Un diviseur 4ᵉ axe motorise un seul axe de rotation. Une table rotative 5ᵉ axe en motorise deux, typiquement B et C, pour orienter la pièce presque librement par rapport à l'outil. Notre DIV-5AX-MAN appartient à la seconde catégorie ; le BHF 5-EMSR-PNE, monté en axe C, à la première.

Mandrin motorisé ou table rotative CNC : quelle différence ?

Un mandrin désigne d'abord un dispositif de serrage de la pièce. Un mandrin motorisé, comme notre BHF 5-EMSR-PNE à serrage pneumatique 3 mors, combine ce serrage et un axe de rotation piloté. Une table rotative CNC, comme le DIV-5AX-MAN, porte la pièce sur un plateau et apporte un ou deux axes de rotation. Les deux ajoutent un axe à une machine existante ; le choix dépend de la pièce et du nombre d'axes visés.

Peut-on ajouter un 4ᵉ ou un 5ᵉ axe à un centre d'usinage existant ?

Oui, c'est précisément l'usage visé. Nos diviseurs sont conçus pour s'intégrer sur des machines déjà en service, quelle que soit leur marque, avec une armoire de commande dédiée pilotée en parallèle de la commande numérique — sans modification logicielle de celle-ci.

Faut-il une machine de la même marque pour que le diviseur fonctionne pleinement ?

Non. Certaines gammes du marché n'atteignent leur plein potentiel que sur les machines et commandes du même fabricant. Nos diviseurs sont indépendants de l'écosystème machine : le pilotage se fait en parallèle, pas à travers la commande numérique.

Quelle précision angulaire peut-on attendre ?

±10 secondes d'arc sur les axes B et C du DIV-5AX-MAN, mesurée par codeurs optiques. À titre de repère, les tables rotatives à moteur pas à pas ou servomoteur des gammes généralistes annoncent couramment 2 minutes d'arc, soit 120 secondes.

Pourquoi un entraînement direct plutôt qu'un réducteur à vis sans fin ?

Le réducteur mécanique introduit un jeu inhérent à la réduction. L'entraînement direct par moteur synchrone l'élimine, au bénéfice de la précision de positionnement et de la dynamique — c'est la même logique que les tables dites à couplage direct, ou « direct drive ».

Adaptez-vous les spécifications à un besoin particulier ?

Oui. Encombrement contraint, exigence de précision spécifique, compatibilité avec une architecture machine particulière : nous concevons sur cahier des charges plutôt que de proposer une référence figée au catalogue.

Quelle maintenance demande un diviseur motorisé ?

Peu. La lubrification est à vie et le refroidissement du moteur se fait par dissipation naturelle, sans circuit actif à entretenir. Les points de vigilance rejoignent ceux d'une broche : propreté des portées, contrôle périodique du jeu et de la précision angulaire.

Un projet ? Parlons-en.

Études techniques, devis, intégration sur cahier des charges — notre équipe vous répond.

Contact